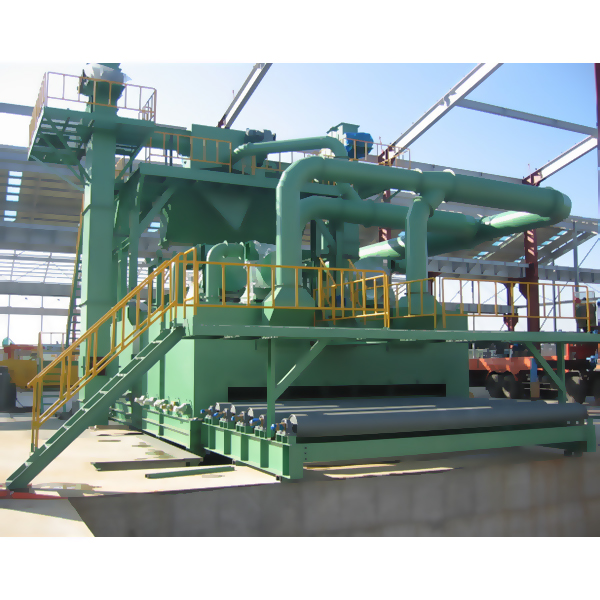
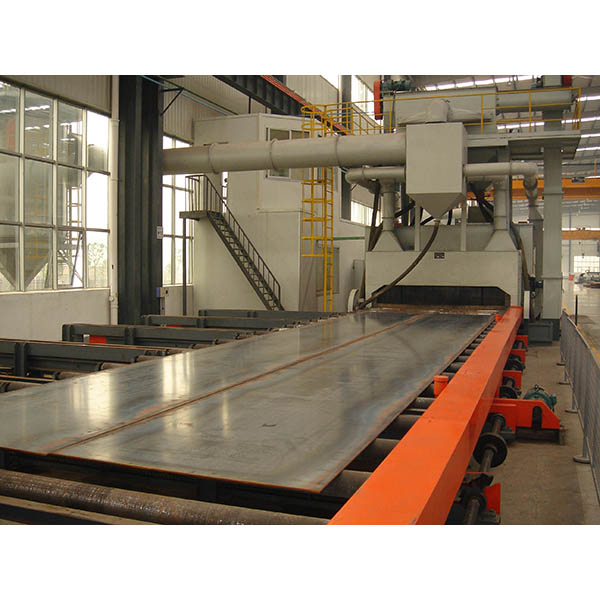
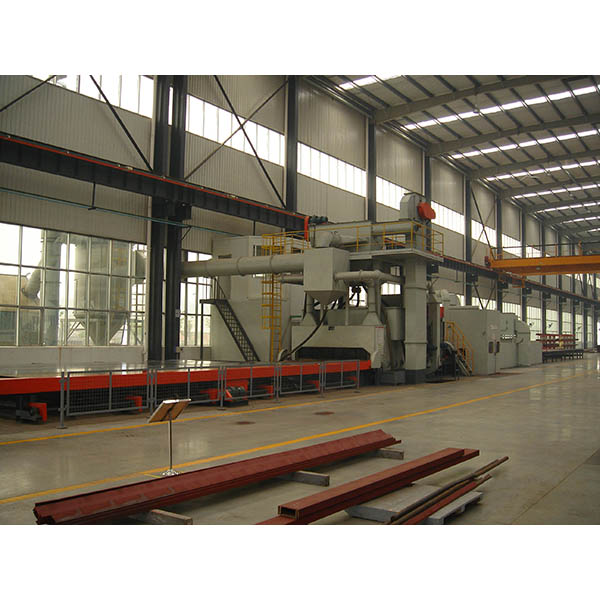

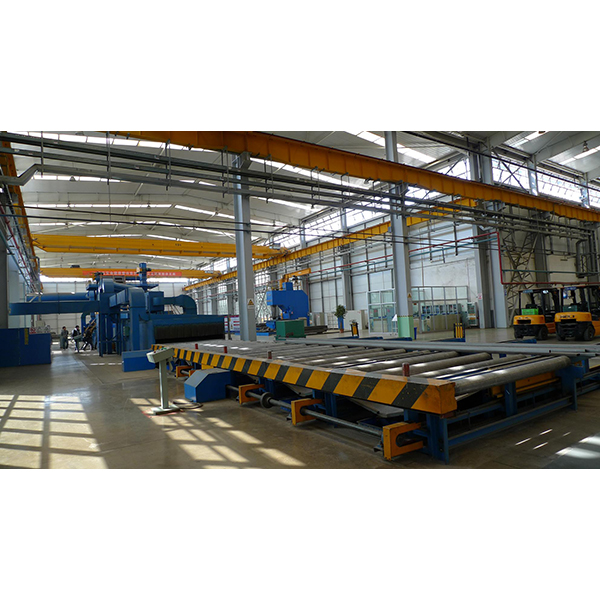
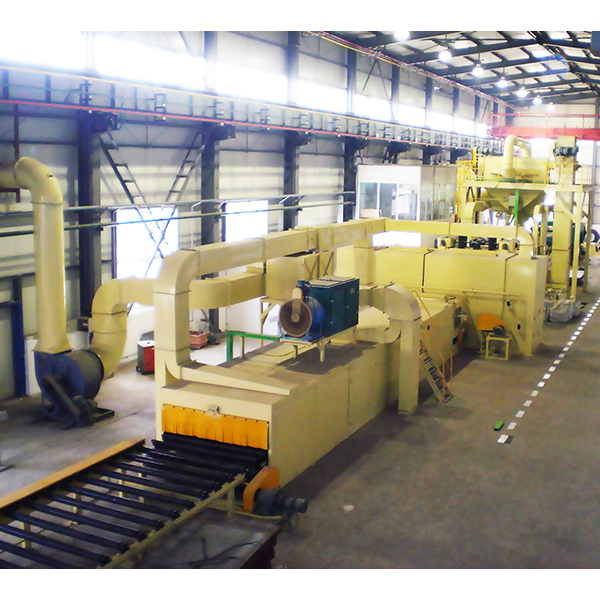

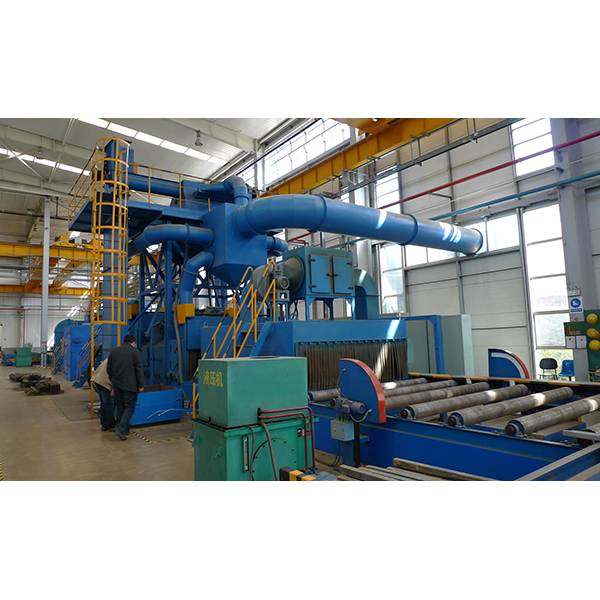
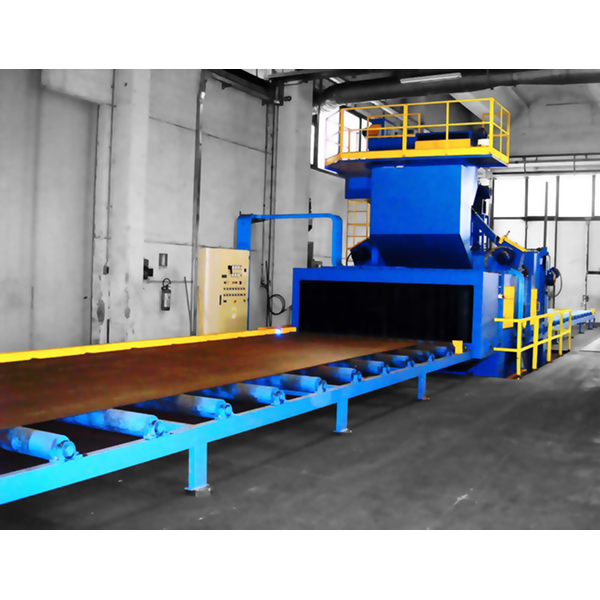
QXY plieninių plokščių išankstinio apdorojimo linija
Produkto parametrai
| Prekės tipas | QXY1000 | QXY1600 | QXY2000 | QXY2500 | QXY3000 | QXY3500 | QXY4000 | QXY5000 | |
| Plieno plokštės dydis | Ilgis (mm) | ≤12000 | ≤12000 | ≤12000 | ≤12000 | ≤12000 | ≤12000 | ≤12000 | ≤12000 |
| Plotis (mm) | ≤1000 | ≤1600 | ≤2000 | ≤2500 | ≤3000 | ≤3500 | ≤4000 | ≤5000 | |
| Storis (mm) | 4–20 | 4–20 | 4–20 | 4–30 | 4–30 | 4–35 | 4–40 | 4–60 | |
| Apdorojimo greitis (m/s) | 0,5–4 | 0,5–4 | 0,5–4 | 0,5–4 | 0,5–4 | 0,5–4 | 0,5–4 | 0,5–4 | |
| Šratinio valymo greitis (kg/min) | 4*250 | 4*250 | 6*250 | 6*360 | 6*360 | 8*360 | 8*360 | 8*490 | |
| Dažymo storis | 15–25 | 15–25 | 15–25 | 15–25 | 15–25 | 15–25 | 15–25 | 15–25 | |
QXY Plieno plokščių išankstinio apdorojimo linija Taikymas:
Jis daugiausia naudojamas plieninių plokščių ir įvairių konstrukcinių dalių paviršiaus apdorojimui (būtent išankstiniam pašildymui, rūdžių šalinimui, dažų purškimui ir džiovinimui), taip pat metalinių konstrukcijų dalių valymui ir stiprinimui.
Oro slėgio dėka į metalinius ruošinių paviršius bus išstumtos abrazyvinės medžiagos / plieno šratai. Po pūtimo metalinis paviršius įgis vienodą blizgesį, kuris pagerins dažymo kokybę.
Pagrindiniai QXY plieninių plokščių išankstinio apdorojimo linijos komponentai
„QXY“ šratinio pūtimo aparatą sudaro automatinė pakrovimo ir iškrovimo sistema (pasirinktinai), ritininių konvejerių sistema (įvesties volelis, išvesties volelis ir vidinis volelis), pūtimo kamera (kameros rėmas, apsauginė linijinė sistema, šratinio pūtimo turbinos, abrazyvinių medžiagų tiekimo įtaisas), abrazyvinių medžiagų cirkuliacijos sistema (separatorius, kaušo elevatorius, sraigtinis konvejeris), abrazyvinių medžiagų surinkimo įrenginys (pritaikytas), dulkių surinkimo sistema ir elektrinė valdymo sistema. Įvairūs šildymo būdai detalių pašildymui ir džiovinimui, aukšto slėgio beoris purškimas detalių dažymui. Visa ši mašina naudoja PLC valdymą, todėl pasaulyje pasiekia tarptautinį pažangų didelės apimties įrangos lygį.
QXY plieninių plokščių išankstinio apdorojimo linijos ypatybės:
1. Sparnuotės galvutė sudaryta iš sprogstamojo rato, konstrukcija yra paprasta ir patvari.
2. Segregatorius yra labai efektyvus ir gali apsaugoti sprogimo ratą.
3. Dulkių filtras gali gerokai sumažinti oro taršą ir pagerinti darbo aplinką.
4. Atsparus dilimui guminis diržas palengvina ruošinių susidūrimą ir sumažina triukšmą.
5. Šią mašiną valdo PLC, todėl ji veikia lengvai ir patikimai.
QXY plieninių plokščių išankstinio apdorojimo linijos privalumai:
1. Didelė vidinė valymo erdvė, kompaktiška konstrukcija ir mokslinis dizainas. Gali būti suprojektuotas ir pagamintas pagal užsakymą.
2. Nėra specialių reikalavimų dėl ruošinio struktūros. Galima naudoti įvairių rūšių ruošiniams.
3. Plačiai naudojamas trapių arba netaisyklingos formos dalių, vidutinio dydžio arba didelių dalių, liejamų dalių, smėlio šalinimo ir išorės apdailos valymui ir stiprinimui.
4. Išankstinio šildymo ir džiovinimo dalis priėmė įvairius šildymo režimus, tokius kaip elektra, kuro dujos, mazutas ir pan.
5. Galima įrengti kaip perdirbimo linijos dalį.
6. Visą įrangos komplektą valdo PLC ir tai yra didelio dydžio, tarptautinio pažangiausiojo lygio įranga.
7. Šalia kiekvienos ritininio stalo sekcijos yra valdymo pultas, kurį galima valdyti rankiniu arba automatiniu būdu. Automatinio valdymo metu visa ritininio stalo linija yra sujungta su tolygiu greičio reguliavimu; rankinio valdymo metu kiekvieną ritininio stalo sekciją galima valdyti atskirai, o tai naudinga darbo ciklo reguliavimui, taip pat kiekvienos ritininio stalo sekcijos reguliavimui ir priežiūrai.
8. Kamerinio ritininio stalo įvestis, išvestis ir segmentinė transmisija, bepakopis greičio reguliavimas, tai yra, jis gali veikti sinchroniškai su visa linija ir taip pat gali veikti greitai, kad plienas galėtų greitai judėti į darbo vietą arba greitai išeiti į išleidimo stotį.
9. Ruošinio aptikimas (aukščio matavimas) naudoja importuotą fotoelektrinį vamzdelį, varomą stabdžių varikliu, ir yra už šratinio valymo patalpos ribų, kad būtų išvengta dulkių trukdžių; yra įrengtas ruošinio pločio matavimo įtaisas, kuris automatiškai reguliuoja šratinio ventiliacijos angų skaičių;
10. Purškimo kabinoje naudojamas „American Graco“ aukšto slėgio beoris purškimo siurblys. Vežimėlis laikomas standartiniu linijiniu kreipiančiuoju bėgeliu, o vežimėlio eigą valdo servo variklis.
11. Ruošinio aptikimo ir perdavimo mechanizmas yra atskirtas nuo purškimo pistoleto, be dažų rūko trukdžių, lengvai valomas dažų sluoksnis
12. Džiovyklėje naudojamas dielektrinis šildytuvas ir karšto oro cirkuliacijos principas, siekiant visapusiškai išnaudoti šilumą. Džiovyklės temperatūrą galima reguliuoti nuo 40 iki 60 °C, nustatytos trys darbo padėtys: žema, vidutinė ir aukšta temperatūra. Plokštelių grandininio konvejerio sistemoje yra du apsaugos nuo deformacijos ratukai, kurie išsprendžia ankstesnių plokščių grandinės nuokrypių ir didelio gedimų dažnio problemas.
13. Dažų rūko filtro įtaisas ir kenksmingų dujų valymo įtaisas
14. Naudojant pažangią dažų rūko filtro medvilnę dažų rūkui filtruoti, jo priežiūros nereikalauja vieneri metai
15. Kenksmingų dujų adsorbcija aktyvuota anglimi
16. Priimkite pilnos linijos PLC programuojamą valdiklio maitinimą, automatinį gedimo taško aptikimą ir automatinę paiešką, garso ir šviesos signalizaciją.
17. Įrangos konstrukcija kompaktiška, išdėstymas pagrįstas, o priežiūra labai patogi. Dėl projekto brėžinių kreipkitės į pardavimų atstovą.
QXY plieninių plokščių išankstinio apdorojimo linijos darbo eiga:
Plieninė plokštė ritininio konvejerio sistema siunčiama į uždarą šratinio valymo patalpą, kur šratinis srautas (lietaus plieno šratai arba plieninės vielos šratai) šratavimo įrenginiu pagreitinamas iki plieno paviršiaus, o plieno paviršius smūgiuojamas ir gramdomas, kad būtų pašalintos rūdys ir nešvarumai; tada voleliu, tablečių surinkimo sraigtu ir aukšto slėgio pūtimo vamzdžiu nuvalomos susikaupusios dalelės ir plaukiojančios dulkės ant plieno paviršiaus; nurūdijęs plienas patenka į purškimo kabiną, o dviejų komponentų dirbtuvės apdorojamos purškimo pistoletu, sumontuotu ant viršutinio ir apatinio purškimo vežimėlių. Gruntas purškiamas ant plieno paviršiaus, o po to patenka į džiovyklą džiūti, kad dažų plėvelė ant plieno paviršiaus pasiektų „pirštų sausumo“ arba „kietos sausos“ būseną ir greitai išeitų per išvesties volelį.
Visas procesas pasiekė rūdžių pašalinimo, rūdžių prevencijos ir paviršiaus stiprinimo tikslą. Todėl QXY plieninių plokščių išankstinio apdorojimo linijoje naudojamas programuojamas valdiklis (PLC), kuris koordinuoja visos mašinos darbą ir gali atlikti šį proceso srautą:
(1) Kiekvienos stoties paruošimas baigtas; įjungiama dulkių šalinimo sistema; įjungiama sviedinių cirkuliacijos sistema; įjungiama dažų rūko filtravimo sistema; įjungiama kenksmingų dujų valymo sistema; užvedamas šratinio pūstuvo variklis.
(2) Jei reikia džiovinti, džiovinimo sistema įsijungia ir išsijungia pasiekusi tam tikrą temperatūrą. Viso darbo proceso metu PLC valdomos džiovinimo sistemos temperatūra visada svyruoja tam tikrame temperatūros diapazone.
(3) Plūgo tipo grandiklis, ritininis šepetys, tablečių priėmimo sraigtas ir viršutinis purškimo pistoletas pakeliami į aukščiausią padėtį.
(4) Operatorius nustato apdorojamo plieno rūšį.
(5) Krovėjas elektromagnetiniu keltuvu uždeda plieninę plokštę ant padavimo ritininio stalo ir ją išlygiuoja.
(6) Tinkamo pločio plienines plokštes galima sudėti ant padavimo ritininio stalo, paliekant 150–200 mm tarpą tarp jų.
(7) Krovėjas duoda signalą, kad medžiaga surinkta, ir pradeda ją tiekti ant ritininio stalo.
(8) Aukščio matavimo prietaisas matuoja plieno aukštį.
(9) Plienas prispaudžiamas prie šratinio valymo sistemos prispaudimo volelio, uždelsiant.
(10) Ritininis šepetys ir tablečių priėmimo sraigtas nusileidžia į optimalų aukštį.
(11) Pagal plieninės plokštės plotį nustatykite šratinio valymo sklendžių angų skaičių.
(12) Atidarykite šratinio valymo įrenginį, kad būtų galima išvalyti šratinio valymo sklendę.
(13) Ritininis šepetys nuvalo ant plieno susikaupusį sviedinį. Sviedinys patenka į tablečių surinkimo sraigtą ir tablečių surinkimo sraigtu išleidžiamas į kamerą.
(14) Aukšto slėgio ventiliatorius išpučia ant plieno likusius sviedinius.
(15) Plienas išeina iš šratinio valymo sistemos.
(16) Jei plieno uodega palieka šratų valymo patalpą, uždelskite, uždarykite tiekimo sklendę, uždelskite, ritininį šepetį ir varžtą, skirtą šratams pakelti į aukščiausią padėtį.
(17) Prispauskite plieną prie purškimo kabinos prispaudimo volelio.
(18) Dažų purškimo aukščio matavimo prietaisas matuoja plieno aukštį.
(19) Dažų purškimo įrenginio purškimo pistoletas nuleistas į geriausią padėtį.
(20) Įsijungia dažų purškimo sistema, o ant viršutinio dažų vežimėlio, esančio už dažų purškimo patalpos ribų ir judančio sinchroniškai su dažų purškimo sistema, pritvirtintas dažų pločio matavimo įtaisas pradeda aptikti plieną.
(21) Plienas palieka dažymo sistemos prispaudimo volelį, o purškimo pistoletas kurį laiką toliau dažo pagal paskutinės dažymo padėties duomenis, o tada sustoja.
(22) Plienas patenka į džiovyklą, o dažų plėvelė išdžiūsta (arba išdžiūsta savaime).
(23) Plienas atidaromas, siunčiamas ant ritininio stalo ir vežamas į pjovimo stotį.
(24) Jei pjaustytojai tvarko plienines plokštes, jie naudoja elektromagnetinius stropus joms pakelti.
(25) Paeiliui uždarykite kiekvieną stotį. Šratinio valymo variklis, dažymo sistema, džiovinimo sistema.
(26) Uždaryti sviedinių cirkuliacijos sistemą, dulkių šalinimo sistemą, dažų rūko filtravimo sistemą, kenksmingų dujų valymo sistemą ir kt.;
(27) Išjunkite visą įrenginį.